 Loncat ke daftar isi

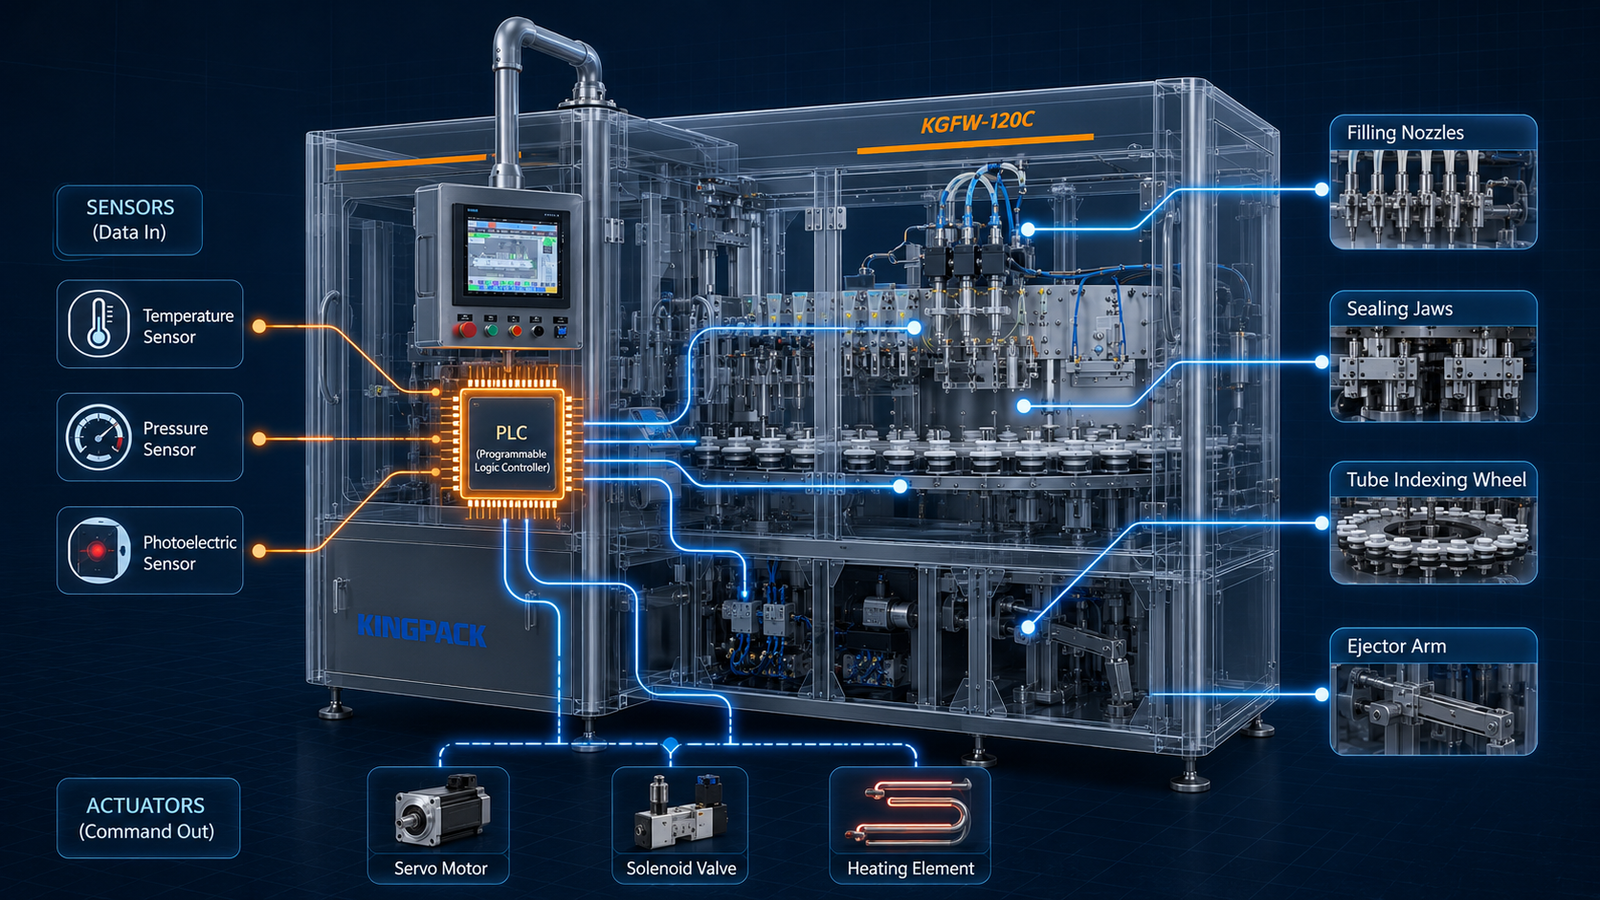
Ada satu momen yang hampir selalu terjadi di setiap lantai produksi. Seorang operator menatap mesin yang baru saja mengalami kerusakan, jalur produksi berhenti, dan tidak ada yang bisa sepakat tentang apa yang salah atau mengapa. Ini membuat frustrasi. Ini mahal. Dan lebih sering daripada tidak, penyebabnya bukan karena kerusakan mekanis, tetapi karena celah dalam cara mesin mengkomunikasikan apa yang sedang dilakukannya.
Peralatan pengemasan modern (baik untuk tabung, botol, atau wadah khusus), dan khususnya mesin pengisian tabung otomatis, telah menjadi sangat mumpuni. Kecepatan yang tampaknya tidak mungkin lima belas tahun yang lalu kini menjadi hal yang biasa. Pengisian diukur dalam pecahan gram. Penyegelan diatur waktunya hingga milidetik. Tetapi semua kemampuan itu tidak akan berarti banyak jika orang yang mengoperasikan mesin tidak dapat melihat apa yang terjadi di dalamnya dan jika mesin itu sendiri tidak dapat merespons secara cerdas terhadap perubahan kondisi.
Itulah sebenarnya fungsi PLC dan HMI. PLC (Programmable Logic Controller) adalah mesin pengambil keputusan. Ia menjalankan logika kontrol mesin yang memberi tahu setiap motor, katup, dan aktuator apa yang harus dilakukan dan kapan. HMI, yaitu Antarmuka Manusia-Mesin, adalah cara logika tersebut dikomunikasikan kepada orang-orang yang menjalankan lini produksi. Bersama-sama, keduanya mengubah mesin pengisi tabung mekanis menjadi sistem yang dapat dipantau, disesuaikan, dan didiagnosis secara real-time.
Apa itu PLC (Programmable Logic Controller) dalam pengisian tabung?
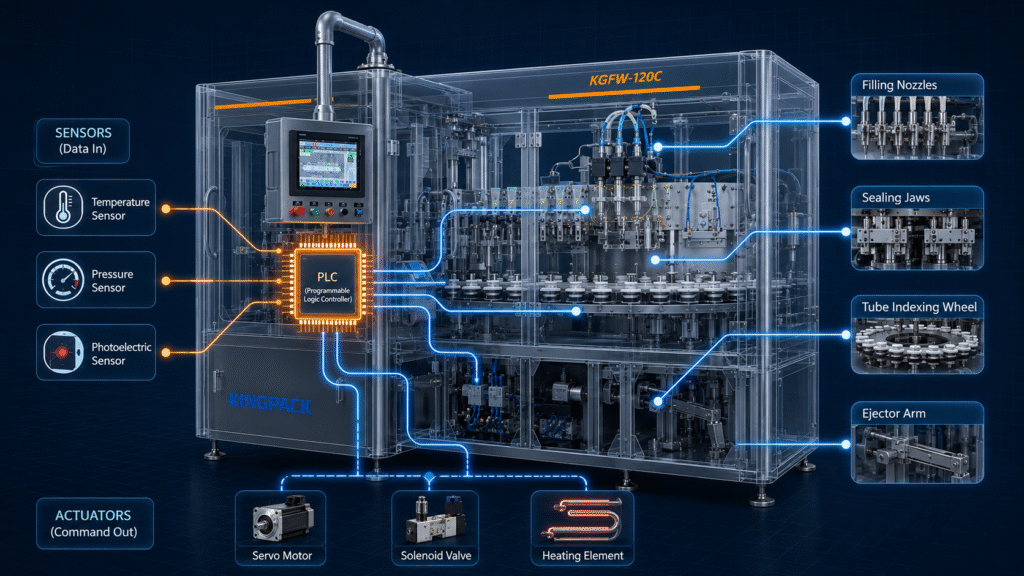
Pada dasarnya, PLC adalah komputer industri. Namun, menyebutnya demikian tidak menggambarkan perbedaannya dengan komputer biasa yang ada di meja Anda. PLC dirancang khusus untuk bertahan di lingkungan pabrik, yaitu, kebisingan listrik, perubahan suhu, getaran, dan jenis operasi terus-menerus yang akan merusak komputer standar dalam beberapa hari. PLC menjalankan satu program, menjalankannya dengan andal, dan menjalankannya dengan cepat.
Di fasilitas pengolahan plastik, laminasi, atau tabung aluminium, PLC memastikan bahwa setiap tahap produksi mengikuti urutan terprogram yang sama terlepas dari spesifikasi produk.
Pada mesin pengisian tabung PLC, program tersebut adalah logika kontrol mesin: seperangkat aturan yang mengatur setiap langkah proses pengisian dan penyegelan. PLC membaca input dari sensor di seluruh mesin puluhan kali per detik, mengevaluasi arti input tersebut, dan mengeluarkan perintah ke aktuator dan penggerak sesuai dengan itu. Ia tidak berhenti, tidak melenceng, dan tidak melupakan langkah-langkahnya.
Yang dihasilkan dalam praktiknya adalah konsistensi. Setiap siklus berjalan sesuai spesifikasi yang sama. Volume pengisian tidak bergeser karena operator teralihkan perhatiannya. Waktu penyegelan tidak bervariasi karena seseorang menyesuaikan pengatur waktu secara manual. Proses berjalan sesuai parameter yang diprogram, dan penyimpangan akan ditandai.
Bagaimana PLC Mengontrol Pengaturan Waktu, Kecepatan, dan Gerakan
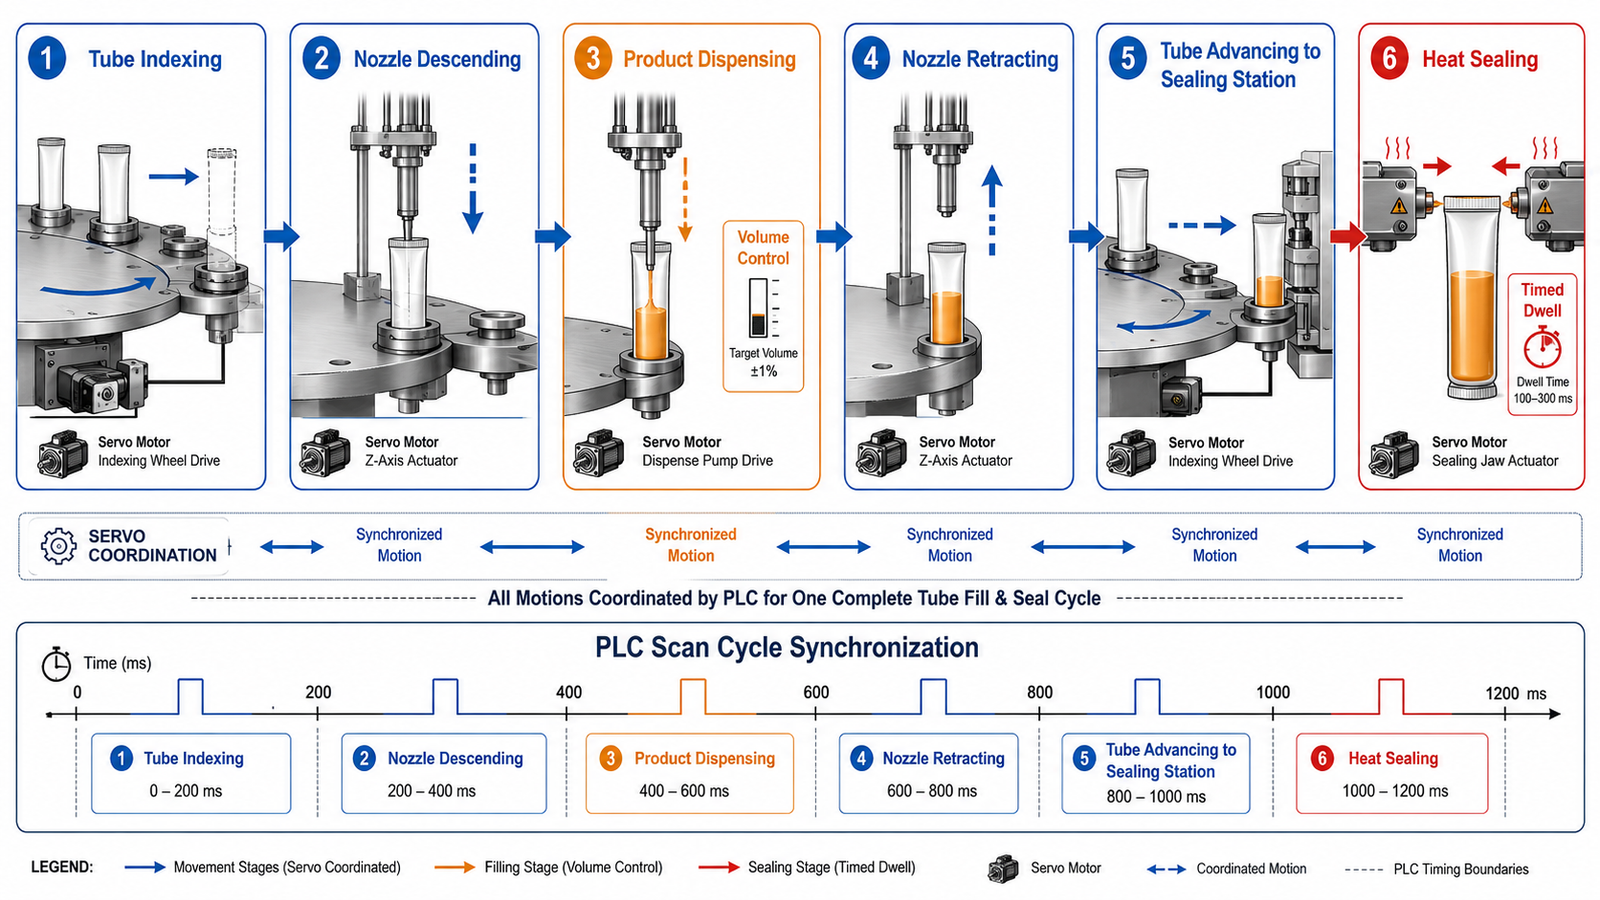
Jika Anda menelusuri satu siklus pada mesin pengisi tabung aluminium, Anda akan segera menyadari betapa banyak hal yang perlu terjadi dalam urutan yang tepat. Sebuah tabung dimasukkan ke stasiun pengisian. Nosel turun ke kedalaman yang tepat. Produk dikeluarkan dengan volume yang telah diprogram. Nosel ditarik kembali. Tabung bergerak maju ke stasiun penyegelan. Panas diterapkan (atau energi ultrasonik, tergantung pada jenis mesin) untuk waktu penahanan tertentu. Tabung yang telah disegel dikeluarkan, dan tabung berikutnya masuk.
Setiap langkah tersebut memiliki persyaratan waktu, dan persyaratan ini tidak dapat ditoleransi. Nosel yang turun sepersekian detik lebih awal akan menimbulkan risiko kontaminasi. Segel yang mendapatkan panas tambahan setengah detik dapat merusak material tabung. PLC mengelola pengaturan waktu ini melalui siklus pemindaiannya: ia membaca status mesin saat ini, mengeksekusi langkah logis berikutnya, dan memeriksa hasilnya, semuanya dalam hitungan milidetik.
Pada mesin penyegel tabung plastik yang dirancang dengan baik, PLC juga mengkoordinasikan motor servo: yang semakin menggantikan cam mekanis yang diandalkan oleh mesin-mesin lama. Hal ini penting karena satu alasan praktis: perubahan. Ketika ukuran tabung atau formulasi produk berubah, penyesuaian dilakukan melalui parameter perangkat lunak, bukan perangkat keras fisik. Perubahan yang lebih cepat, risiko kesalahan pengaturan yang lebih rendah.
Mengelola Input Sensor dan Aktuator yang Kompleks
Susunan sensor pada mesin penyegel tabung modern jauh lebih luas daripada yang disadari kebanyakan orang. Sensor fotolistrik memastikan keberadaan tabung di setiap stasiun. Transduser tekanan memantau sistem pengisian. Encoder melacak posisi motor. Sensor suhu terletak di rahang penyegel. Sakelar kedekatan memastikan bahwa tindakan mekanis diselesaikan dengan benar.
Semua ini masuk ke PLC secara bersamaan. Tugas pengontrol adalah memahami semua input tersebut sekaligus, membandingkannya dengan titik acuan yang telah diprogram, dan memutuskan apa yang harus dilakukan, apakah itu melanjutkan secara normal, melakukan koreksi kecil, atau memicu alarm dan menghentikan jalur produksi. Pada mesin dengan lima puluh titik I/O atau lebih, ini adalah pekerjaan yang benar-benar kompleks. Kualitas struktur logika tersebut menentukan seberapa andal mesin menangani kasus-kasus ekstrem dan kondisi yang tidak terduga.
Di sisi output, PLC mengendalikan silinder pneumatik, katup solenoid, penggerak frekuensi variabel, dan elemen pemanas — seringkali secara bersamaan. Mendapatkan urutan yang tepat dalam semua kondisi operasi, termasuk selama akselerasi dan deselerasi di awal dan akhir proses, adalah di mana kualitas program kontrol benar-benar terlihat.
Prinsip yang sama berlaku ketika lingkungan produksi mencakup sistem yang saling terhubung seperti mesin penutup botol atau stasiun pengemasan sekunder yang bergantung pada komunikasi mesin yang tersinkronisasi.
Memahami HMI (Antarmuka Manusia-Mesin)
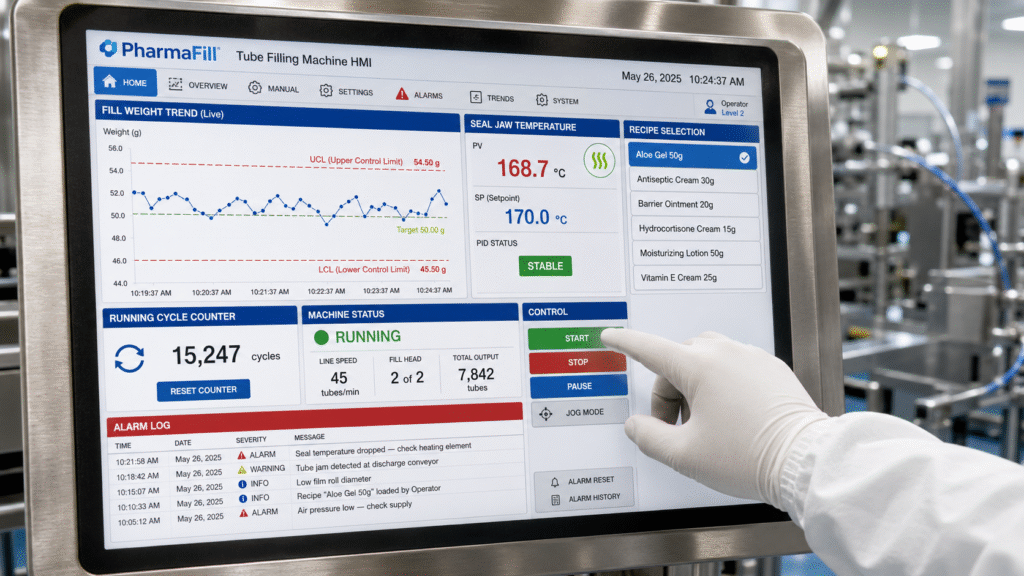
Peralatan pengemasan HMI telah berkembang jauh dari panel tombol tekan yang dulu dianggap sebagai antarmuka mesin. HMI saat ini biasanya berupa layar sentuh berwarna penuh yang menjalankan antarmuka grafis yang menampilkan status aktual mesin secara real-time. Namun, perangkat keras hampir tidak penting. Yang penting adalah apa yang sebenarnya dilakukan antarmuka tersebut bagi orang-orang yang menggunakannya.
HMI terhubung ke PLC dan menerjemahkan data mentah mesin menjadi sesuatu yang dapat ditindaklanjuti. Alih-alih membaca nilai register dari pengontrol, operator melihat volume pengisian, suhu penyegelan, jumlah siklus, dan status alarm: semuanya diperbarui secara langsung, semuanya disajikan dalam konteks. Antarmuka ini tidak hanya menampilkan informasi; tetapi juga membantu orang membuat keputusan.
Bagi operator yang mengelola berbagai format produk, antarmuka ini menyediakan cara yang tepat untuk mengakses data produksi penting tanpa harus menavigasi struktur kontrol yang kompleks.
Menyederhanakan Operasi Kompleks untuk Operator
Mesin pengisian tabung otomatis berteknologi tinggi mungkin memiliki beberapa ratus parameter yang dapat dikonfigurasi. Tanpa HMI (Human-Machine Interface) yang dirancang dengan baik, menavigasi parameter tersebut merupakan tugas khusus yang sebagian besar operator tidak dapat lakukan dengan andal. Dengan adanya HMI, mesin yang sama dapat dioperasikan dengan percaya diri oleh seseorang yang baru mempelajari pekerjaan tersebut bulan lalu.
Manajemen resep adalah contoh paling jelas dari hal ini. Di fasilitas yang menjalankan sepuluh atau dua puluh SKU berbeda (masing-masing dengan dimensi tabung, berat isi, suhu penyegelan, dan kecepatan siklusnya sendiri), mengganti produk dulunya berarti mengerjakan daftar periksa penyesuaian parameter individual. Jika salah satu terlewat, Anda akan mengetahuinya pada pemeriksaan kualitas pertama. Dengan HMI yang tepat, mengganti produk berarti memilih nama resep dari daftar. Mesin akan menangani sisanya.
Mesin pengemasan pintar yang dibangun berdasarkan desain HMI yang cermat juga melindungi dari salah satu risiko yang kurang disadari dalam manufaktur: pergantian staf. Ketika seorang operator terampil pergi, pengetahuan mereka tentang pengaturan mesin tidak harus ikut hilang. Pengetahuan tersebut tersimpan dalam sistem, dan dapat diakses oleh siapa pun yang menggantikannya.
Pemantauan Waktu Nyata dan Diagnostik Kesalahan
Ketika terjadi kesalahan (yang pada akhirnya pasti akan terjadi), kualitas antarmuka diagnostik HMI menentukan seberapa cepat lini produksi pulih. Ada perbedaan yang signifikan antara alarm yang bertuliskan 'Kesalahan 47' dan alarm yang bertuliskan 'Suhu rahang segel turun di bawah titik pengaturan: periksa elemen pemanas di Stasiun 3.' Yang pertama mengarahkan teknisi perawatan Anda ke manual. Yang kedua mengarahkan mereka langsung ke masalah.
Peralatan pengemasan HMI yang baik juga menyimpan log alarm dengan cap waktu, sehingga ketika kesalahan teratasi dan jalur produksi dimulai kembali, ada catatan tentang apa yang terjadi dan kapan. Beberapa HMI juga mendukung pemeriksaan pengkodean sebagai bagian dari produksi yang dipantau, termasuk mencetak nomor batch dan tanggal kedaluwarsa. Ini berguna tidak hanya untuk pemecahan masalah segera, tetapi juga untuk menemukan pola. Jika alarm yang sama muncul setiap beberapa jam, itu adalah data yang layak ditindaklanjuti sebelum menjadi penghentian produksi yang tidak direncanakan.
Tampilan tren adalah fitur lain yang kurang dihargai. Mengamati perubahan berat pengisian atau suhu penyegelan secara perlahan selama satu shift (dan mampu melihat perubahan tersebut pada grafik, bukan hanya memperhatikan penolakan sesekali) adalah jenis visibilitas yang membedakan manajemen produksi reaktif dari proaktif.
Sinergi Antara PLC dan HMI dalam Pengisian dan Penyegelan Tabung
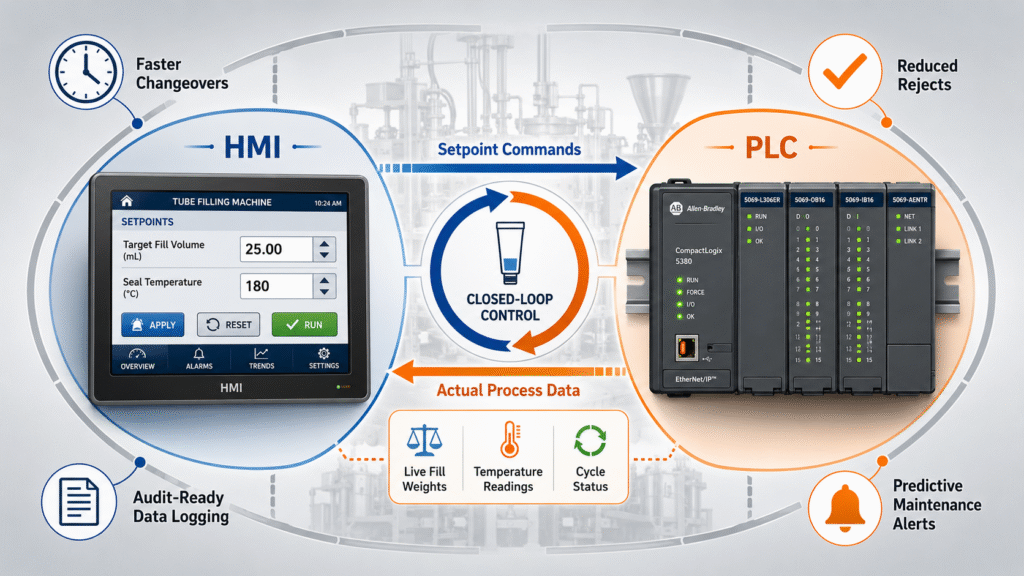
Secara teknis, PLC dan HMI adalah sistem yang terpisah. Namun dalam praktiknya, perbedaan tersebut seharusnya tidak terlihat oleh orang yang mengoperasikan mesin. Jika integrasi dilakukan dengan baik, operator mengatur parameter melalui HMI dan mesin langsung merespons. Mereka melihat kesalahan dan layar memberi tahu mereka persis apa penyebabnya. Mereka memasukkan resep dan mesin beralih dengan lancar. Kedua sistem terasa seperti satu kesatuan.
Arsitektur terintegrasi yang sama juga dapat mengkoordinasikan peralatan hulu dan hilir, termasuk mesin penutup botol, sehingga memastikan kelancaran aliran material di seluruh lini produksi.
Pertukaran Data Tanpa Hambatan untuk Pengisian Presisi
Pada mesin pengisian tabung otomatis, volume pengisian pada akhirnya merupakan fungsi PLC. PLC mengontrol pengaturan waktu pompa atau piston yang digerakkan servo yang menentukan berapa banyak produk yang masuk ke setiap tabung. Namun, volume target tersimpan dalam resep, yang dimasukkan melalui HMI, dan ditulis ke memori PLC saat proses dimulai.
Pertukaran data tersebut harus segera terjadi. Jika operator menyesuaikan volume pengisian di tengah proses, perubahan tersebut harus berlaku pada siklus berikutnya: bukan setelah jeda waktu yang mengakibatkan sejumlah tabung terisi kurang. Ini terdengar jelas, tetapi pada sistem di mana komunikasi PLC-HMI diimplementasikan dengan buruk, jeda waktu dan masalah sinkronisasi merupakan masalah operasional yang nyata.
Koreksi loop tertutup selama proses produksi adalah di mana integrasi ini memberikan manfaat paling jelas. Jika statistik produksi di HMI menunjukkan berat pengisian cenderung mendekati batas spesifikasi bawah, operator dapat sedikit menaikkan target dan mengamati tren tersebut terkoreksi secara real-time. Kontrol interaktif semacam itu hanya dimungkinkan ketika aliran data antara HMI dan PLC benar-benar dua arah dan langsung.
Pengendalian Suhu dan Tekanan pada Mesin Penyegel Tabung
Penyegelan adalah bagian di mana kesalahan parameter memiliki konsekuensi yang paling terlihat. Segel yang lemah gagal menciptakan penyegelan kedap udara yang dibutuhkan untuk mencegah kebocoran dan kontaminasi. Segel yang terlalu panas akan membuat tabung terlihat rusak atau lebih buruk lagi, panas tersebut telah merusak sesuatu di dalam produk itu sendiri. Dalam kedua kasus tersebut, Anda memiliki masalah kualitas yang dapat ditelusuri langsung kembali ke sistem kontrol.
Mesin penyegel tabung yang dirancang dengan baik menjalankan loop kontrol PID pada suhu rahang penyegel, membantu penyegel mempertahankan kondisi penyegelan yang stabil dengan terus menyesuaikan daya elemen pemanas untuk menjaga titik setel dalam rentang yang sempit. Target dan jendela toleransi diatur melalui HMI. Suhu aktual, yang diperbarui secara real-time, juga ditampilkan di sana. Jadi, jika rahang mulai dingin karena elemen aus, operator akan melihatnya sebelum menyebabkan produk cacat: bukan setelahnya.
Hal ini sangat penting terutama untuk aplikasi mesin penyegel tabung plastik, di mana penyegelan udara panas merupakan metode yang andal untuk tabung plastik dan laminasi, dan penyegelan ultrasonik adalah pilihan lain tergantung pada kemasan dan prosesnya. Kemampuan untuk menyimpan kombinasi tersebut per produk, memanggilnya kembali dengan andal, dan memastikan PLC menerapkannya secara tepat adalah kunci keberhasilan produksi dengan variasi produk yang tinggi pada satu mesin. Penyegelan dengan alat pemanas dan pelipatan tabung logam juga digunakan tergantung pada bahan tabung.
Bagi produsen yang bekerja dengan tabung aluminium, menjaga pengaturan suhu dan tekanan yang akurat sangat penting untuk mencapai kualitas penutupan yang andal.
Keunggulan Integrasi PLC & HMI Tingkat Lanjut
Alasan bisnis untuk arsitektur kontrol kualitas sebenarnya bukan tentang teknologi. Ini tentang biaya yang Anda keluarkan akibat sistem yang inferior. Waktu henti yang tidak direncanakan, pergantian produksi yang lambat, penolakan batch, kesenjangan kepatuhan, dan mesin yang tidak dapat didiagnosis oleh tim Anda tanpa menghubungi pabrikan. Biaya-biaya ini nyata dan akan terus bertambah selama masa pakai peralatan.
Lingkungan pengendalian yang dihasilkan sangat cocok untuk produsen yang beroperasi di industri yang diatur di mana konsistensi dan ketertelusuran adalah hal yang mutlak.
Mengurangi Waktu Henti dengan Pemecahan Masalah Cerdas
Mesin pengemasan pintar dengan logika kontrol mesin yang canggih dapat melakukan lebih dari sekadar bereaksi terhadap masalah: mesin ini dapat mengantisipasinya. Pemantauan parameter seperti konsumsi arus motor dan waktu penyelesaian siklus memungkinkan PLC untuk menandai anomali yang menunjukkan adanya masalah mekanis yang sedang berkembang sebelum menyebabkan kerusakan. Peringatan dini tersebut sangat berharga, dan sulit untuk diukur nilainya sampai Anda mengalami penghentian yang tidak direncanakan pada jalur produksi berkecepatan tinggi.
Ketika penghentian produksi terjadi, waktu pemulihan hampir sepenuhnya bergantung pada seberapa cepat kesalahan dapat diidentifikasi dan diperbaiki. Pada mesin dengan diagnostik HMI yang detail (log alarm dengan cap waktu, cuplikan status mesin pada saat terjadi kesalahan, langkah-langkah pemecahan masalah yang terpandu), teknisi perawatan menemukan masalah lebih cepat. Itu bukan peningkatan efisiensi yang kecil. Pada lini produksi yang menghasilkan puluhan ribu tabung per shift, setiap menit waktu henti memiliki biaya yang dapat dihitung.
Waktu pergantian format adalah pendorong utama lain dari waktu henti produksi, dan ini seringkali diremehkan saat mengevaluasi peralatan. Pergantian format yang dikendalikan perangkat lunak, di mana HMI menangani semua transisi parameter secara otomatis saat resep dimuat, dapat mengurangi waktu perubahan format dari satu jam menjadi sepuluh menit. Sepanjang tahun produksi, itu berarti kapasitas yang dipulihkan secara signifikan.
Pencatatan Data dan Ketertelusuran untuk Industri Farmasi dan Kosmetik
Industri yang diatur tidak dapat menganggap pencatatan data dan pengkodean batch sebagai pilihan. Sebuah perusahaan pengisi tabung farmasi yang beroperasi di bawah persyaratan GMP membutuhkan bukti terdokumentasi bahwa setiap batch berjalan sesuai parameter yang telah divalidasi: bukan hanya pernyataan operator bahwa semuanya tampak baik-baik saja.
Pencatatan data PLC/HMI terintegrasi menangani hal ini secara otomatis. Volume pengisian, suhu penyegelan, jumlah siklus, kejadian alarm, dan intervensi operator semuanya dicatat dengan stempel waktu dan ditulis ke dalam log yang dapat diekspor atau diakses dari jarak jauh. Untuk operasi pengisian tabung farmasi dan kosmetik, mesin-mesin ini banyak digunakan di industri kosmetik dan juga diterapkan di industri kimia, sehingga dokumentasi ini sangat menyederhanakan persiapan audit dan berarti bahwa ketika investigasi penyimpangan diperlukan, data tersebut benar-benar tersedia.
Selain kepatuhan, ada juga argumen kualitas yang jelas di sini. Catatan elektronik yang dihasilkan secara otomatis dari data mesin lebih andal daripada sistem berbasis kertas. Data tidak dapat diisi secara retrospektif, tidak dapat salah dibaca, dan tidak memiliki celah dari saat lini produksi berjalan cepat dan operator sedang sibuk.
Banyak fasilitas modern mengintegrasikan data dari sistem pengisian, unit inspeksi, dan mesin pengemasan ke dalam catatan produksi terpusat untuk meningkatkan kemampuan pelacakan.
Mengapa King Pack Machinery Mengintegrasikan Sistem Kontrol Tingkat Atas?
Keputusan pemilihan peralatan cenderung sangat berfokus pada spesifikasi mekanis: rentang ukuran tabung, kapasitas volume pengisian, kecepatan keluaran. Hal-hal ini penting. Tetapi pada mesin yang dirancang dengan baik, kemampuan mekanis hanya akan terwujud jika sistem kontrol benar-benar dapat mewujudkannya secara konsisten selama bertahun-tahun produksi. Itulah bagian dari spesifikasi yang lebih sulit dievaluasi dari lembar data.
Arsitektur kontrol dirancang agar tetap sesuai baik untuk lingkungan produksi yang lebih kecil maupun operasi manufaktur skala besar dengan persyaratan otomatisasi yang kompleks.
Di King Pack , pilihan untuk menggunakan perangkat keras PLC dan HMI kelas industri di seluruh jajaran produk mereka adalah keputusan yang disengaja. Hal ini mencerminkan pandangan bahwa arsitektur kontrol bukanlah komponen yang perlu direkayasa nilainya: arsitektur inilah yang menentukan apakah mesin tersebut mampu mencapai potensi mekanisnya dalam produksi sebenarnya.
Stabilitas Tingkat Industri dan Desain Ramah Pengguna
Jajaran mesin pengisian dan penyegelan tabung King Pack menggunakan perangkat keras kontrol dari pemasok industri yang mapan — merek dengan jaringan layanan global, ketersediaan suku cadang jangka panjang, dan rekam jejak di lingkungan produksi yang menuntut. Bagi produsen yang menjalankan peralatan selama sepuluh atau lima belas tahun, stabilitas rantai pasokan tersebut lebih penting daripada yang terlihat ketika mesin masih baru.
Antarmuka HMI dirancang untuk kondisi produksi nyata. Target sentuh berukuran sesuai untuk tangan yang mengenakan sarung tangan. Pesan alarm dalam bahasa yang mudah dipahami. Navigasi yang dapat dipelajari operator baru dalam satu shift, bukan seminggu. Ini mungkin tampak seperti detail kecil, tetapi inilah perbedaan antara antarmuka yang benar-benar digunakan operator dan antarmuka yang hanya mereka abaikan.
Logika kontrol mesin yang mendasarinya juga terstruktur untuk transparansi, artinya ketika tim teknis pelanggan perlu memahami atau memodifikasi program, mereka tidak akan menghadapi sistem yang buram. King Pack menyediakan dokumentasi dan dukungan yang membantu pelanggan memelihara atau memodifikasi program dengan percaya diri, yang sangat penting terutama bagi produsen yang lebih memilih untuk mempertahankan beberapa kemampuan internal untuk penyesuaian mesin.
Baik itu kebutuhan berupa lini pengisian tabung kosmetik untuk usaha kecantikan menengah atau pengisi tabung farmasi yang tervalidasi penuh untuk fasilitas yang teregulasi, sistem kontrolnya ditentukan sesuai dengan kebutuhan operasional sebenarnya — bukan konfigurasi generik yang dipercantik untuk brosur penjualan. Rentangnya mencakup konfigurasi semi-otomatis hingga otomatis penuh berkecepatan tinggi, dengan pengisian yang digerakkan servo dan inspeksi terintegrasi tersedia jika aplikasi membutuhkannya.
Pertanyaan yang Sering Diajukan (FAQ) tentang Sistem Kontrol Mesin pada Mesin Pengemasan dan Pengisian Tabung
Apa perbedaan praktis antara PLC dan mikrokontroler dasar pada mesin pengisi tabung?
Mikrokontroler menangani tugas spesifik dan terbatas dalam suatu komponen. PLC mengelola seluruh mesin (semua stasiun, semua sensor, semua aktuator) melalui satu program terpadu; sebaliknya, mesin semi-otomatis masih memerlukan penempatan tabung kosong secara manual ke dalam tempat tabung, sementara sistem yang dikendalikan PLC mengoordinasikan seluruh rangkaian setelah titik itu. Pada mesin pengisian tabung PLC, semuanya mulai dari pengindeksan tabung hingga dosis pengisian hingga kontrol penyegelan hingga penolakan dikoordinasikan oleh PLC. PLC juga dirancang untuk menangani lingkungan listrik industri dan beroperasi terus menerus selama bertahun-tahun, yang tidak dirancang untuk dilakukan oleh mikrokontroler dasar.
Bisakah HMI diatur untuk produk dan SKU spesifik kami?
Ya. Penyimpanan resep merupakan fitur standar pada peralatan pengemasan HMI yang telah ditentukan dengan benar. Selama proses commissioning, parameter produk Anda akan disimpan sebagai resep bernama yang dapat dipilih operator di awal setiap proses. Opsi bahasa, tata letak layar, dan tingkat akses juga dapat dikonfigurasi agar sesuai dengan tim Anda.
Seberapa besar pengaruh kontrol PLC terhadap akurasi pengisian?
Ini adalah faktor utama. Pompa piston biasanya digunakan untuk produk dengan viskositas lebih tinggi, sedangkan pompa keramik lebih cocok untuk pengisian volume kecil. Hopper bertekanan direkomendasikan untuk pasta kental, dan produk yang sangat berat mungkin memerlukan hopper berpemanas dan pompa tugas berat. PLC mengontrol waktu, kecepatan, dan aktuasi sistem pengisian dengan presisi milidetik. Pada mesin pengisian tabung otomatis yang terkalibrasi dengan baik, ini biasanya memberikan pengulangan berat pengisian dalam ±0.5% atau lebih baik — lebih ketat daripada yang dapat dicapai oleh metode mekanis atau manual, dan konsisten di seluruh shift, bukan hanya di awal shift, sehingga perangkat ini sangat penting untuk pengemasan cairan, krim, gel, dan pasta dengan viskositas tinggi.
Jika HMI mengalami kegagalan, apakah mesin berhenti total?
Tidak pada sistem yang dirancang dengan baik. PLC berjalan secara independen dari HMI. Layar adalah antarmuka ke pengontrol, bukan pengontrol itu sendiri. Jika HMI gagal, mesin biasanya dapat terus menjalankan resep saat ini sementara pengganti dicari. Pemisahan antara lapisan antarmuka dan lapisan kontrol merupakan fitur keandalan yang penting.
Tingkatkan Lini Produksi Anda dengan Teknologi Kontrol Cerdas
Perbedaan antara lini produksi yang berjalan lancar dan lini produksi yang secara konsisten berkinerja buruk seringkali bukan terletak pada kualitas mekanis, melainkan pada arsitektur kontrol. Mesin dengan sistem PLC dan HMI yang kurang bertenaga atau terintegrasi dengan buruk tidak akan mengalami kegagalan besar, tetapi hanya mengakumulasi inefisiensi kecil. Pergantian produksi yang lebih lambat. Pemulihan kesalahan yang lebih lama. Parameter yang bergeser. Dokumentasi yang tidak lengkap. Tidak satu pun dari hal-hal ini yang bersifat fatal secara individual, tetapi bersama-sama, hal-hal tersebut mewakili kerugian produksi yang nyata.
Untuk industri di mana akurasi pengisian, integritas segel, dan dokumentasi batch sangat penting (farmasi, kosmetik, perawatan pribadi, makanan), mesin pengisi tabung otomatis juga digunakan untuk mengemas cairan kental, krim, gel, dan pasta. Dalam hal produksi, pengisi tabung otomatis termasuk dalam kategori yang lebih luas yaitu mesin pengisi yang digunakan untuk proses pengemasan yang terkontrol dan berulang. Sistem ini menangani tabung plastik, aluminium, dan laminasi. Nozel pengisi dan pengaturan volume pengisian yang terkontrol mendukung pengisian yang konsisten, terutama untuk produk kental. Hasilnya terlihat pada kualitas output, kesiapan kepatuhan, dan kepercayaan orang-orang yang menjalankan lini produksi.
King Pack membangun rangkaian peralatannya berdasarkan pandangan bahwa kualitas sistem kontrol tidak dapat dipisahkan dari kualitas mesin. Jika Anda sedang mengevaluasi mesin pengisian dan penyegelan tabung baru, atau ingin mengganti peralatan yang telah menjadi lebih banyak masalah daripada aset, ada baiknya untuk melakukan percakapan terperinci tentang seperti apa arsitektur kontrol yang tepat untuk operasi spesifik Anda. Sistem ini juga sangat cocok untuk pengisian salep dan aplikasi pengisian dan penyegelan tabung lainnya, termasuk pekerjaan pengisian dan penyegelan di berbagai kebutuhan produksi.
Percakapan itulah yang menjadi fokus utama tim King Pack . Hubungi kami dan mulailah percakapan tersebut.
