 Loncat ke daftar isi

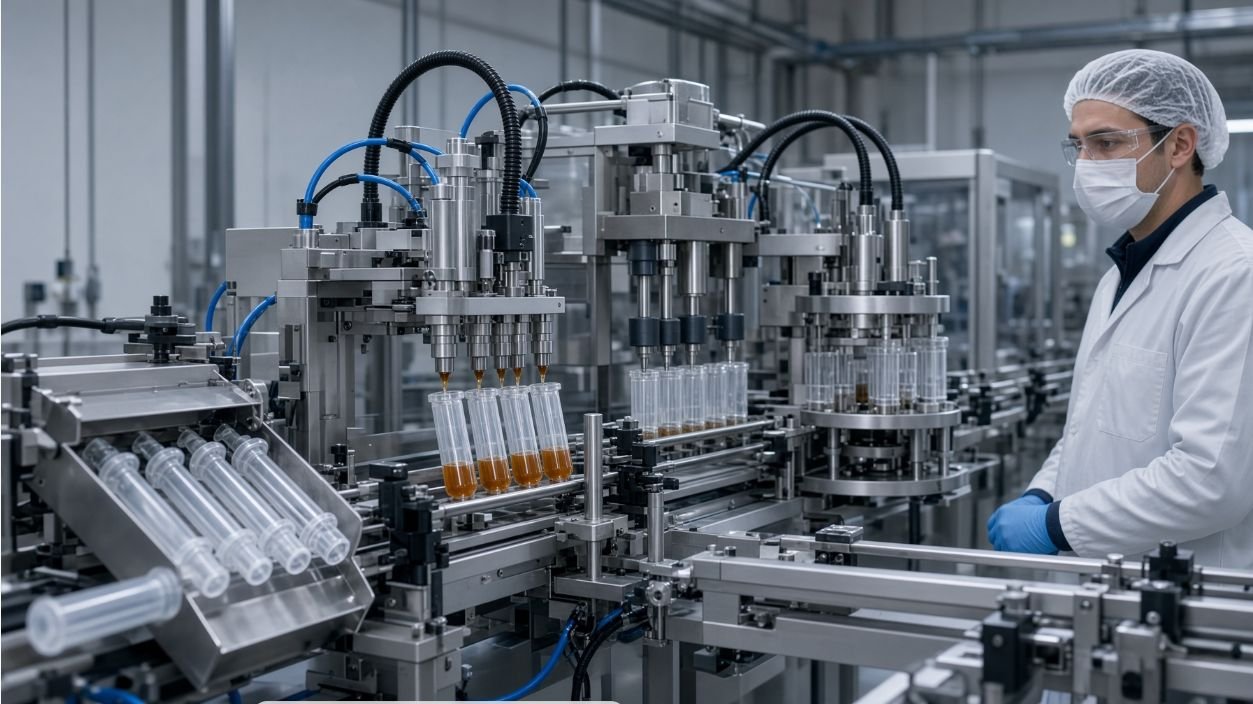
Pertanyaan tentang kapan harus beralih dari pengisian jarum suntik umpan gel manual ke otomatis biasanya diajukan sebagai pertanyaan kecepatan: berapa banyak jarum suntik yang dapat diproduksi oleh lini produksi per shift? Jawaban jujur jarang bergantung pada tingkat siklus. Jawabannya bergantung pada di mana tim kehilangan waktu saat ini—pada akurasi dosis, pada pemasangan piston, pada pemasangan penutup, pada inspeksi—dan apakah kehilangan waktu tersebut disebabkan oleh keterampilan operator, ketegangan berulang, kualitas yang tidak konsisten, atau volume yang tidak dapat dicapai oleh shift mana pun secara manual. Lini produksi yang berjalan "otomatis" tetapi masih bergantung pada operator untuk memperbaiki dudukan piston atau membersihkan nosel adalah lini manual dalam kerangka otomatis; lini produksi yang berjalan manual tetapi di meja kerja yang terorganisir dengan baik dengan perlengkapan yang tepat dapat menjadi jawaban yang tepat pada volume rendah.
Artikel ini membahas cara memetakan hambatan yang membenarkan investasi, cara menentukan batasan yang memisahkan pekerjaan manual dari pekerjaan otomatis, dan cara merencanakan peningkatan bertahap yang dimulai dengan uji coba sampel sebelum pembeli berkomitmen pada lini produk penuh.
Petakan Tugas Manual dan Identifikasi Hambatan Sebenarnya
Sebelum membahas lini pengisian jarum suntik umpan gel otomatis, operasi saat ini harus terlihat pada tingkat tugas. Bukan jumlah pekerja, bukan output yang direncanakan per shift, tetapi apa yang dilakukan setiap operator, dalam urutan apa, pada siklus apa, dan di mana shift tersebut kehilangan waktu. Latihan yang bermanfaat adalah menuliskan urutan tugas manual sesuai urutan kejadiannya, kemudian menandai tugas-tugas yang membutuhkan waktu yang bervariasi, tugas-tugas yang menghasilkan cacat yang terukur, dan tugas-tugas yang cenderung dilewati operator ketika lini produksi tertunda.
Tugas-tugas yang sering muncul di meja kerja umpan gel:
- Penanganan pasta dalam jumlah besar. Menuangkan atau memompa produk ke dalam wadah dosis, terkadang dengan pengadukan atau pemanasan manual.
- Pengisian jarum suntik. Memuat tong-tong yang terpisah atau sudah diatur posisinya ke dalam perlengkapan atau tempat penyimpanan.
- Dosis. Mengambil pasta ke dalam jarum suntik, seringkali menggunakan alat suntik genggam, dispenser, atau alat pengisi volumetrik meja.
- Pemasangan piston. Menekan piston ke dalam laras dengan tangan atau dengan alat kecil.
- Aplikasi ujung/tutup. Menekan atau memutar penutup ke badan botol.
- Inspeksi dan penimbangan. Mengambil sampel untuk pengecekan berat, inspeksi visual, dan uji kebocoran.
- Pelabelan dan pengkodean. Menempelkan label dan mencetak kode batch secara manual atau dengan perangkat desktop.
- Pengemasan dalam karton dan kotak. Mengemas jarum suntik ke dalam karton dan kotak.
Jika dilihat dari daftar ini, "pemberian dosis" jarang menjadi hambatan dalam operasi umpan gel manual. Hambatan biasanya terletak di hulu (penanganan pasta, pengisian jarum suntik) atau hilir (penutupan, inspeksi, pelabelan). Proyek otomatisasi yang hanya berfokus pada penggantian langkah pemberian dosis tanpa mengatasi pasokan hulu atau inspeksi hilir cenderung langsung mengungkap hambatan lain dan seringkali menjadi alasan pertama proyek tersebut terhenti.
Versi praktis dari latihan ini adalah mencatat waktu setiap tugas selama satu shift penuh, dengan sampel operator dan sampel produk, dan mencatat di mana cacat terjadi. Hasilnya bukanlah angka penghematan tenaga kerja; melainkan daftar tugas yang harus diambil alih oleh lini otomatis tanpa mengurangi kualitas. Daftar tersebut menjadi spesifikasi yang menjadi dasar pembangunan peningkatan tersebut.
Tentukan Batas Otomasi berdasarkan Apa yang Dimiliki Lini tersebut
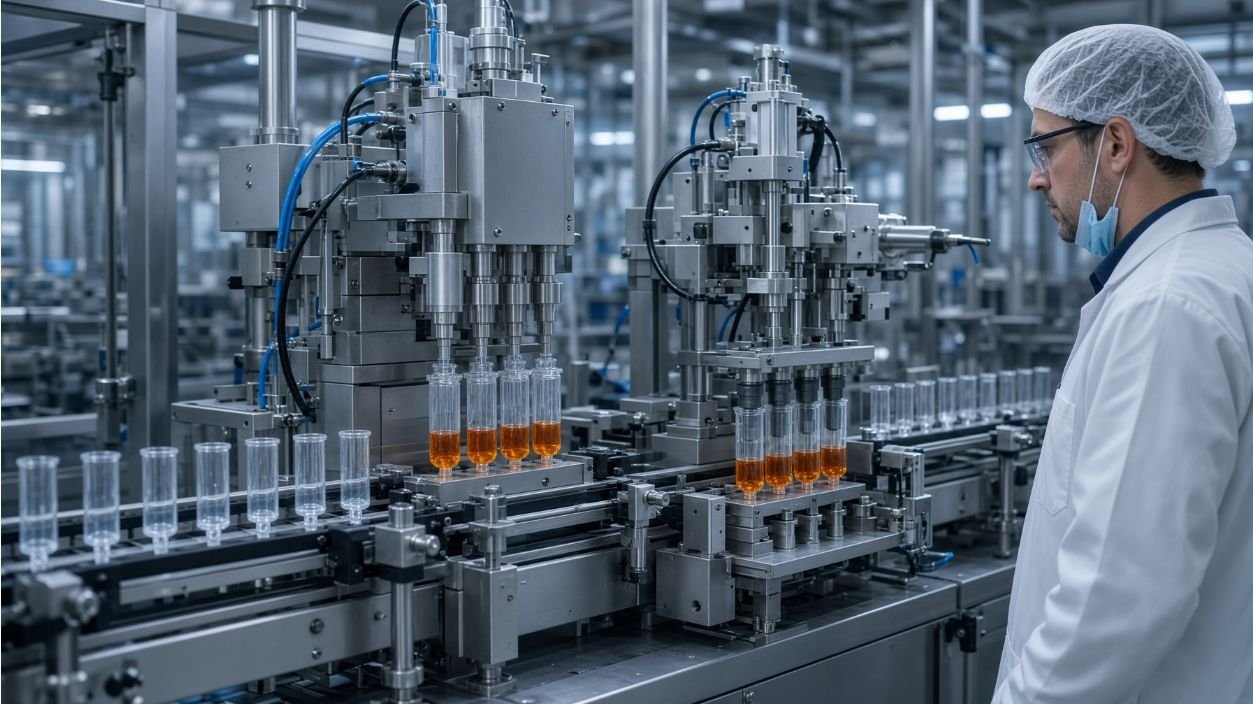
Setelah hambatan terlihat, pertanyaan selanjutnya adalah apa yang harus diotomatisasi dan apa yang harus tetap manual. Jawaban yang salah adalah mengotomatisasi semuanya; jawaban yang salah sebaliknya adalah hanya mengotomatisasi bagian yang memiliki produk standar dari pemasok. Jawaban yang benar adalah batasan di mana memindahkan pekerjaan dari operator ke mesin menghilangkan hambatan tanpa memperkenalkan langkah manual baru pada antarmuka.
Batasan tersebut harus ditentukan oleh empat pertanyaan:
- Tugas mana yang dibatasi oleh waktu kerja operator? Ini adalah kandidat untuk otomatisasi dan biasanya mencakup pemberian dosis dan penempatan penutup.
- Tugas mana yang dibatasi oleh konsistensi operator? Ini juga merupakan kandidat; akurasi dosis dan torsi penutupan adalah contoh tipikal.
- Tugas mana yang dibatasi oleh variabilitas produk? Beberapa perilaku produk resistan terhadap otomatisasi hingga formulasinya stabil; keputusan peningkatan yang diambil sebelum produk stabil akan tampak seperti kegagalan otomatisasi padahal sebenarnya itu adalah masalah produk.
- Tugas mana yang dibatasi oleh inspeksi atau pencatatan data sesuai peraturan? Proses ini tidak selalu diotomatiskan bersamaan dengan langkah pengisian; terkadang peningkatan bertahap yang tepat mengotomatiskan pengisian terlebih dahulu dan inspeksi kemudian.
Sebagian besar produsen umpan gel menemukan bahwa batasnya terletak di antara "pasta masuk, tong masuk" dan "tong keluar, diberi label dan disegel." Di antara keduanya, pemberian dosis, pemasangan piston, penempatan ujung/tutup, dan inspeksi minimal dapat diotomatisasi sebagai satu unit. Penanganan pasta sebelum jalur produksi dan pengemasan setelah jalur produksi biasanya tetap sebagian manual sampai volume produksi membenarkan otomatisasi sepenuhnya.
Sesuaikan Peningkatan dengan Volume, Variasi Format, dan Ekonomi Tenaga Kerja
Volume adalah angka utama, tetapi bukan angka penentu. Variasi format seringkali menjadi angka penentu, karena lini produksi yang menangani tiga format sangat berbeda dengan lini produksi yang menangani satu format yang berjalan dalam tiga shift. Ekonomi tenaga kerja, termasuk pasar lokal untuk operator dan biaya perbaikan yang disebabkan oleh kesalahan manual, juga mengubah jawabannya.
Tahapan kasar yang biasanya dilalui oleh sebagian besar produsen umpan gel terlihat seperti ini:
| Tahap | Ruang lingkup tipikal | Perubahan apa? | Apa yang tetap manual? |
| Bangku manual | Pemberian dosis dengan pistol semprot tangan, penutupan manual, pelabelan manual. | - | Semua tugas |
| Semi-otomatis meja | Pengisi volumetrik meja, pemuatan dan pengosongan manual | Akurasi dosis dan kapasitas produksi di stasiun pengisian. | Penanganan, penutupan, pemeriksaan, dan pelabelan alat suntik. |
| Semi-otomatis terintegrasi | Pengisi volumetrik + pemasangan piston + penempatan tutup, pengisian/pengosongan manual | Isi, piston, penutup | Orientasi jarum suntik, inspeksi, pelabelan, pengemasan dalam karton |
| Jalur otomatis penuh | Sistem terintegrasi semi-otomatis plus orientasi otomatis, inspeksi, pelabelan, dan pengemasan karton. | Seluruh anggota bangku cadangan | Penanganan pasta dalam jumlah besar, pembersihan jalur produksi, dan pergantian produk. |
Tabel ini bukanlah rekomendasi; ini adalah peta yang menunjukkan di mana berbagai investasi akan ditempatkan. Produsen yang menjalankan 800 unit per shift untuk satu format 30 g pada mesin yang stabil berada dalam posisi yang berbeda dari produsen yang menjalankan 150 unit per shift untuk tiga format dengan pergantian format yang sering. Produsen pertama dapat membenarkan penggunaan lini otomatis penuh; sedangkan produsen kedua biasanya dapat bertahan dengan baik pada tingkat semi-otomatis terintegrasi untuk beberapa waktu.
Variasi format juga mengubah jawabannya karena setiap perubahan format merupakan operasi manual kecuali jika lini produksi telah dibangun dengan kemampuan peralihan format sejak awal. Lini produksi yang hanya dibenarkan oleh volume produksi tetapi mengabaikan variasi format mungkin masih masuk akal secara ekonomi hanya setelah format dikurangi atau lini produksi terpisah ditambahkan.
Rencanakan Aspek Sumber Daya Manusia, Pemeliharaan, dan Suku Cadang dalam Sebuah Peningkatan.
Lini produksi yang dijual dengan mempertimbangkan tingkat siklus dan ukuran hanya setengah dari peningkatan yang diharapkan. Setengah lainnya adalah biaya operator, perawatan, suku cadang, dan pelatihan, dan biasanya di sinilah biaya tahun pertama akan dibebankan. Keputusan "dari manual ke otomatis" yang mengabaikan aspek perawatan cenderung berujung pada waktu henti yang tidak direncanakan, bukan penghematan tenaga kerja.
Daftar periksa yang berguna untuk sisi operasional:
- Operator. Seperti apa peran baru tersebut? Minimal, meliputi pembersihan jalur produksi, pergantian produksi, pemeriksaan awal, respons terhadap alarm, dan CIP/pembersihan jika diperlukan. Operator tidak diberhentikan; mereka dipromosikan ke jenjang keterampilan yang lebih tinggi.
- Teknisi perawatan. Pemeriksaan harian, titik pelumasan, perawatan elemen pengatur dosis, kalibrasi sensor, manajemen resep. Lini produksi diharapkan bertahan selama bertahun-tahun; rencana perawatannya pun harus sesuai dengan masa pakainya.
- Suku cadang. Daftar suku cadang tahun pertama merupakan bagian dari anggaran peningkatan, bukan biaya tambahan. Komponen aus pada stasiun pengisian dan penutupan serta sensor di seluruh lini produksi adalah item yang paling umum.
- Pelatihan dan dokumentasi. Buku panduan operator, buku panduan perawatan, prosedur manajemen resep, dan panduan respons terhadap kerusakan merupakan bagian dari hasil akhir yang harus diserahkan. Lini produksi yang tiba tanpa hal-hal tersebut cenderung beroperasi secara informal hingga terjadi kerusakan.
- Kemampuan layanan lokal. Baik agen lokal maupun jalur dukungan jarak jauh yang terdokumentasi harus disepakati dalam kontrak. Jalur yang hanya dapat dilayani dari pabrik pemasok merupakan biaya nyata jika terjadi penghentian yang tidak direncanakan.
Aspek pemeliharaan seringkali menjadi perbedaan antara lini produksi yang beroperasi pada tingkat siklus nominal dan lini produksi yang beroperasi pada tingkat siklus yang disepakati. Kedua angka tersebut ada; angka kedua adalah angka yang harus menjadi dasar perencanaan produksi.
Lakukan Uji Coba Sampel Sebelum Membeli Produk Lengkap
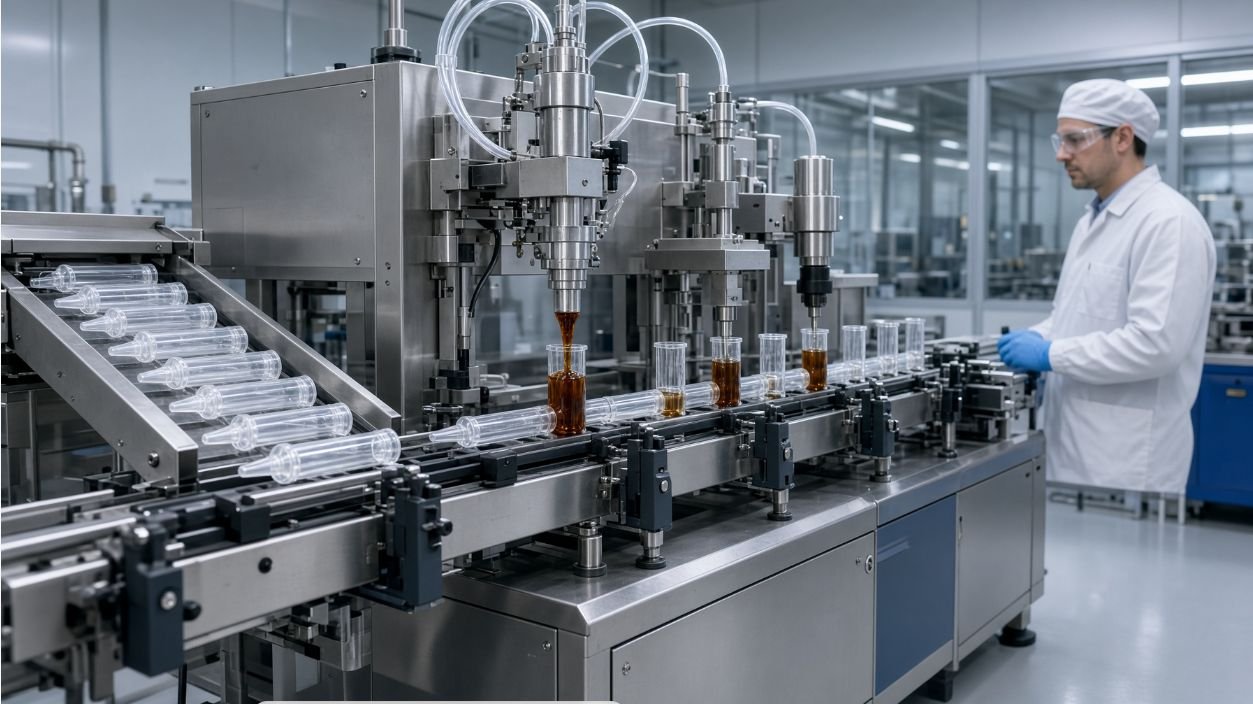
Kesalahan terbesar yang dapat dihindari dalam beralih dari pengisian jarum suntik umpan gel manual ke otomatis adalah membeli seluruh lini produk sebelum menjalankan uji coba sampel terkontrol pada produk dan kemasan sebenarnya. Uji coba sampel bukanlah demonstrasi penjualan; ini adalah titik data pertama pembeli tentang apakah batasan yang digambar pembeli di atas kertas dapat dicapai pada peralatan pemasok dengan pasta pembeli, di dalam tabung pembeli.
Contoh uji coba yang bermanfaat untuk pengambilan keputusan peningkatan:
- Bawalah produk asli, kemasan, dan petunjuk kerja operator. Kondisi uji coba harus semirip mungkin dengan kondisi produksi.
- Jalankan protokol yang telah ditentukan. Tingkat siklus, target berat pengisian, definisi cacat, rencana pengambilan sampel, dan daftar penghentian/alarm yang diharapkan.
- Pergantian rekaman. Jika pembeli menjalankan lebih dari satu format, uji coba harus mencakup setidaknya satu perubahan, meskipun tidak resmi.
- Bandingkan dengan garis dasar manual. Hasil uji coba dibandingkan dengan pengukuran yang sama yang dilakukan pada uji manual, pada produk yang sama.
- Bawalah operator yang berpengalaman dan seorang insinyur yang berpengalaman. Keahlian dari masing-masing pihak dibutuhkan; persidangan adalah tempat bertemunya bahasa mereka.
Hasil akhirnya adalah catatan tertulis tentang di mana jalur otomatis melampaui standar manual, di mana jalur otomatis sesuai dengan standar manual, dan di mana jalur otomatis kurang dari standar manual. Catatan tersebut menjadi masukan untuk keputusan peningkatan dan, selanjutnya, untuk spesifikasi persyaratan pengguna (URS) dan FAT (Factory Acceptance Test) untuk seluruh lini produksi.
Risiko dan Kesalahan Umum
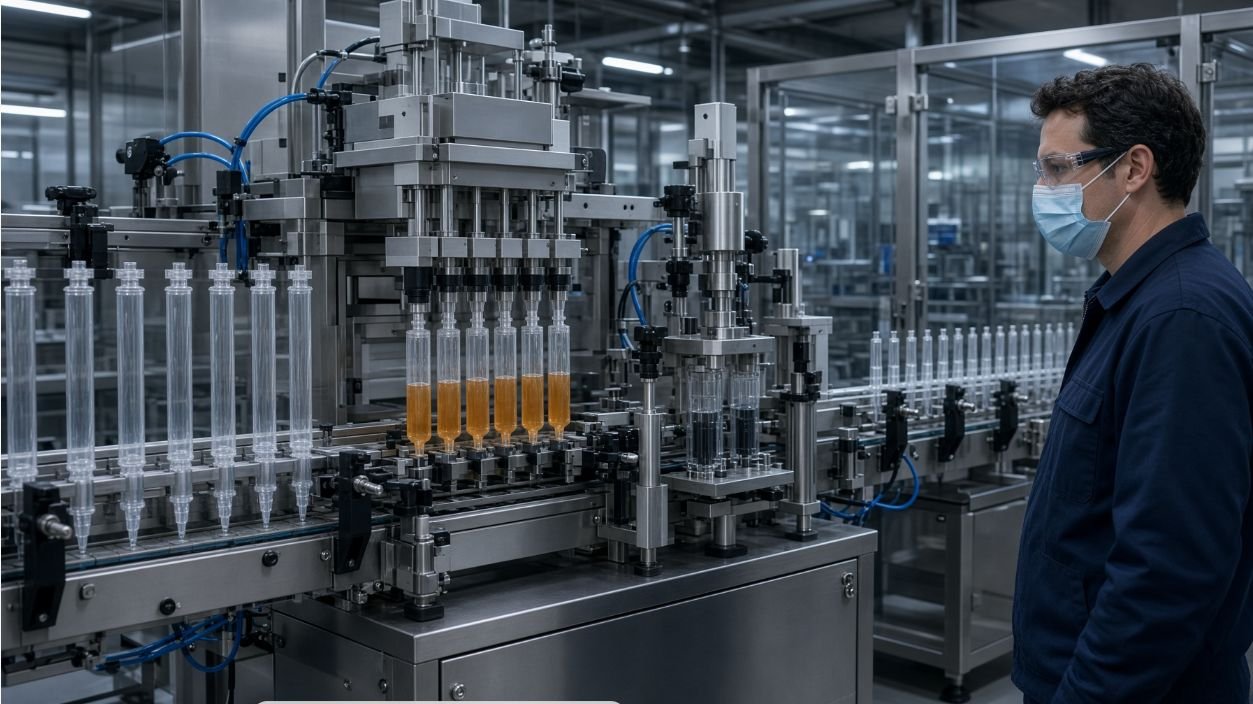
- Hanya langkah pemberian dosis yang diotomatiskan. Hambatan utama seringkali terletak di hulu atau hilir dari proses pemberian dosis; jalur produksi yang hanya menggantikan proses pemberian dosis akan memunculkan hambatan yang berbeda.
- Dengan asumsi bahwa keputusan hanya didasarkan pada volume. Variasi format, frekuensi pergantian, dan ekonomi tenaga kerja mengubah jawabannya; volume adalah salah satu dari beberapa input.
- Melewatkan uji coba sampel. Lini produk yang dibeli berdasarkan siklus penawaran brosur, tanpa uji coba pada produk dan kemasan pembeli, sering kali berjalan di bawah siklus penawaran tersebut sejak hari pertama.
- Mengabaikan perawatan dan suku cadang. Anggaran operasional tahun pertama yang tidak mencakup suku cadang dan pelatihan cenderung menghilangkan penghematan yang seharusnya dihasilkan oleh lini produksi tersebut.
- Membeli seluruh lini produk karena alasan yang salah. Visibilitas merek, bukan kebutuhan operasional, adalah alasan yang salah; lini produksi akhirnya menjadi terlalu besar untuk rencana produksi yang sebenarnya.
- Meremehkan proses peralihan. Lini produksi yang dijual sebagai otomatis tetapi dijalankan dengan pergantian transmisi manual adalah lini otomatis dengan jantung manual.
Bagaimana King Pack Mendukung Aplikasi Ini
King Pack Machinery (Wuxi King-Pack / Wuxi Jingpai Machinery Co., Ltd., didirikan tahun 2009, dengan tim teknis inti yang memiliki pengalaman industri lebih dari 20 tahun) mendukung transisi manual ke otomatis untuk pengisian jarum suntik umpan gel sebagai keputusan bertahap yang dibangun berdasarkan operasi aktual pembeli, bukan berdasarkan tingkat siklus target. Dukungan terkait adalah:
- Lakukan tinjauan hambatan sebelum penawaran harga. King Pack meninjau operasi manual pembeli saat ini di tingkat tugas, mengidentifikasi hambatan aktual, dan baru kemudian mengusulkan batasan otomatisasi mana yang masuk akal.
- Konfigurasi yang telah divalidasi dengan sampel. Lini produk yang sampai ke lokasi pembeli adalah konfigurasi yang telah diuji pada produk dan kemasan pembeli dalam uji coba sampel, dengan hasil yang terdokumentasi.
- Jalur peningkatan bertahap. Pembeli yang membutuhkan langkah semi-otomatis hari ini dan lini produksi penuh besok akan mendapatkan rencana bertahap, bukan peningkatan paksa; pilihan format dan kemampuan peralihan diselaraskan dengan format yang sebenarnya digunakan pembeli.
- Dokumentasi, pelatihan, dan perencanaan suku cadang. Buku panduan operator, prosedur perawatan, manajemen resep, pelatihan, dan daftar suku cadang tahun pertama merupakan bagian dari perlengkapan lini produksi, bukan tambahan.
King Pack tidak menjadikan peningkatan kecepatan siklus sebagai alasan untuk mengganti operasi manual. Operasi manual adalah solusi yang tepat untuk berbagai volume dan format campuran; peningkatan bertahap, yang dibangun berdasarkan uji coba sampel, adalah solusi yang tepat ketika hambatan yang ada membenarkannya.
Kesimpulan
Peralihan dari pengisian jarum suntik umpan gel manual ke otomatis adalah keputusan bertahap, bukan keputusan kecepatan. Pekerjaan dilakukan sebelum lini produksi dipesan: memetakan hambatan, menentukan batasan otomatisasi, menyesuaikan peningkatan dengan volume dan variasi format, dan menjalankan uji coba sampel yang menghasilkan bukti, bukan sekadar antusiasme. Jika hal-hal tersebut sudah terpenuhi, peningkatan tersebut dapat dibenarkan. Jika belum, biasanya lini produksi tersebut tidak sesuai dengan ukuran operasi.
Siap mengevaluasi di mana otomatisasi masuk akal untuk operasi Anda? Kirimkan ukuran batch Anda saat ini, rentang format, jadwal shift, dan deskripsi singkat tentang langkah-langkah manual yang Anda jalankan saat ini, dan minta tinjauan peningkatan bertahap.
Daftar Periksa Pemilihan Produk, Kemasan, dan Proses
Keputusan pengisian jarum suntik umpan gel harus didasarkan pada produk, format kemasan, dosis target, kondisi operasi, dan bukti yang diperlukan sebelum produksi. Konfirmasikan jalur produk, format jarum suntik, penanganan komponen, sampel uji, kriteria penerimaan, dan ruang lingkup pemasok sebelum memilih mesin pengisian jarum suntik otomatis.
| Item yang perlu dikonfirmasi | Mengapa itu penting | Bukti |
|---|---|---|
| Produk dan viskositas | Mengontrol perilaku pengumpanan, dosis, dan nosel. | Catatan produk dan contoh representatif |
| Jarum suntik dan penutup | Menentukan penanganan format dan urutan perakitan. | Gambar, komponen, dan matriks format |
| Pengujian dan penerimaan | Menunjukkan bagaimana cakupan yang diusulkan terbukti. | Protokol FAT, catatan, dan log titik terbuka. |
FAQ (Pertanyaan Umum)
Apa saja input yang perlu disiapkan sebelum uji pengisian?
Siapkan catatan produk, dosis target, sampel atau gambar jarum suntik dan penutup, urutan yang diharapkan, utilitas, jendela operasi, dan pertanyaan penerimaan yang perlu dijawab.
Apa saja yang harus disertakan dalam proposal teknis?
Hal ini harus memisahkan peralatan standar, konfigurasi khusus aplikasi, barang yang disediakan pelanggan, asumsi, ruang lingkup pengujian, dokumen, dan poin yang masih terbuka.
Terkait: Cara Memilih Mesin Pengisian Jarum Suntik Hewan · Daftar Periksa URS dan FAT untuk Jalur Pengisian Intramamari · Minta Penawaran
