 Loncat ke daftar isi

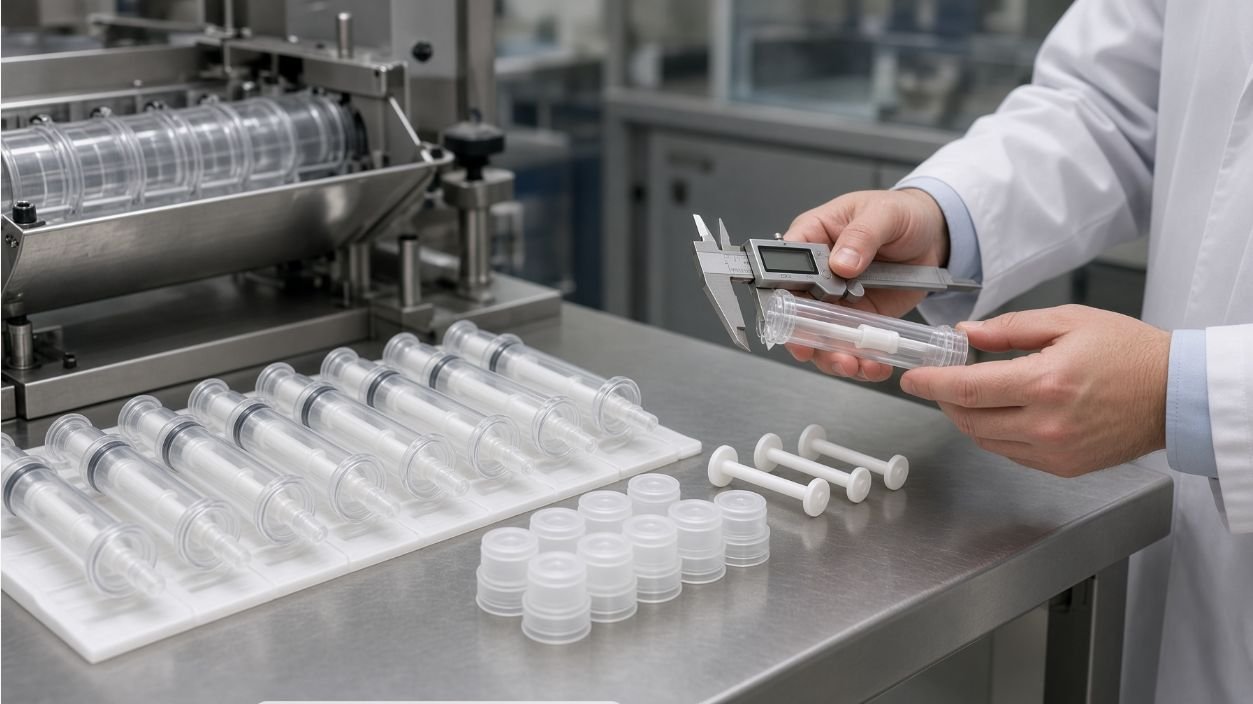
Kesalahan paling umum dalam proyek pengisian jarum suntik umpan gel adalah memilih jalur pengisian terlebih dahulu dan kemasan kemudian. Jalur otomatis dikonfigurasi berdasarkan tabung, piston, pendorong, dan penutup, dan sebagian besar variabel yang menentukan konfigurasi tersebut berada di tangan pemasok kemasan, bukan pemasok mesin. Jika variabel-variabel tersebut tidak ditentukan sebelum jalur ditentukan, pembeli akan mendapatkan jalur yang hanya dapat menjalankan sampel yang telah didemonstrasikan, dan daftar perubahan kemasan yang diperlukan untuk menjalankan sisa portofolio. Artikel ini menjelaskan apa yang harus diminta pembeli dari pemasok kemasan, dan mengapa setiap item ada dalam daftar tersebut.
Mengapa Kemasan Menjadi Penentu Lini Produk
Setiap stasiun dalam jalur pengisian otomatis jarum suntik umpan gel—pengumpanan, orientasi, dosis, penyisipan piston, penutupan, inspeksi—memiliki toleransi yang ditetapkan terhadap kemasan. Jalur pengumpanan yang disetel untuk diameter laras 12.5 mm tidak akan menerima laras 12.7 mm tanpa penyesuaian. Stasiun penyisipan piston yang dirancang untuk piston yang sudah terpasang tidak akan dapat memasang piston lepas dari tumpukan. Stasiun penutupan yang ukurannya disesuaikan untuk ujung snap-fit akan salah memasang ulir penutup tipe Luer. Kemasan bukanlah aksesori; itu adalah spesifikasi.
Konsekuensi praktisnya adalah setiap perubahan kemasan setelah lini produksi dibangun akan memakan waktu dan biaya. Pembeli yang menginginkan lini produksi yang dapat menjalankan seluruh portofolio mereka, atau yang mungkin menambahkan SKU baru di kemudian hari, perlu mengkonfirmasi set kemasan—geometri, toleransi, kondisi pasokan—sebelum lini produksi dibangun, bukan setelahnya.
Geometri Laras: Dimensi Referensi
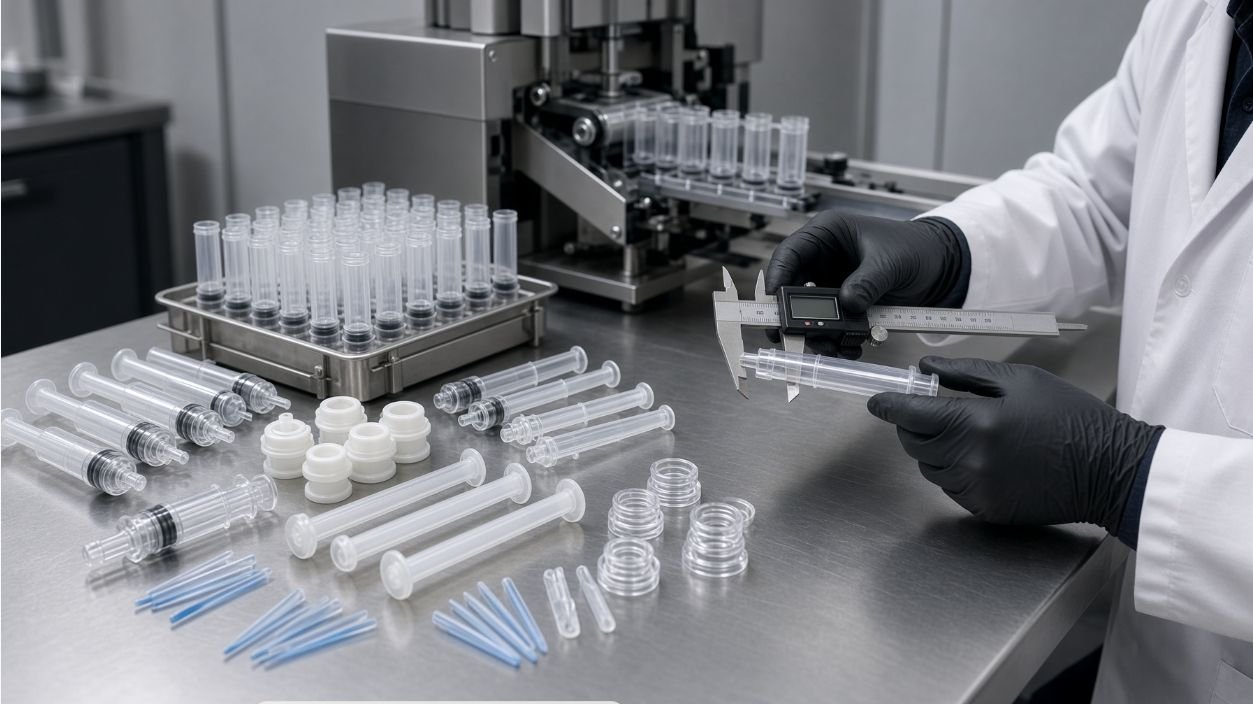
Informasi pertama yang perlu dikumpulkan adalah geometri barel. Untuk setiap format yang diharapkan akan dijalankan oleh lini produksi, pembeli harus memiliki:
- diameter luar dari laras pada bagian badan, bahu, dan ujungnya, dengan toleransi. Beberapa persepuluh milimeter dapat mengubah jalur umpan dan orientasi perkakas.
- diameter dalam dari ruang dosis, dengan toleransi. Diameter dalam, bersama dengan isi bersih target, menentukan panjang dosis yang harus diberikan oleh sistem pengukuran.
- Panjang laras total dan panjang dari ujung terbuka ke penahan piston, dengan toleransi. Ini adalah acuan untuk kedalaman pemasukan piston.
- Geometri flensa atau kerah (jika ada): diameter luar, ketebalan, dan fitur orientasi (datar, takik, kunci). Garis tersebut menggunakan fitur ini untuk menyelaraskan laras untuk operasi sisi ujung.
- Geometri antarmuka ujungSpesifikasi ulir, dimensi pemasangan jepret, tirus tipe Luer, atau kustom. Nosel pengisian dan stasiun penutup keduanya bergantung pada hal ini.
Angka-angka inilah yang dibutuhkan pemasok untuk menentukan jalur pengumpanan, nosel dosis, dan stasiun penutup. Tanpa angka-angka ini, ukuran lini produksi ditentukan berdasarkan sampel, bukan spesifikasi.
Antarmuka Ujung dan Penutup
Ujung dan penutup adalah bagian yang disentuh oleh nosel pengisian dan bagian yang dilepas oleh pengguna akhir. Keduanya merupakan antarmuka rekayasa, bukan sekadar fitur kemasan.
- Beri petunjuk jalur terbuka. Diameter dalam di ujung dan panjang saluran sempit. Untuk pengisian dari depan, ini adalah jalur pengisian; untuk pengisian dari belakang, ujung ditutup oleh tutup sebelum pengisian tetapi geometrinya tetap penting untuk penutupan.
- Geometri tutup atau penutup. Jarak ulir, fitur penyegelan, dan persyaratan retensi. Penutup jepret sensitif terhadap sisa cetakan; penutup berulir membutuhkan torsi yang tepat untuk menyegel tanpa merusak ujungnya.
- Kompatibilitas material. Bahan penutup harus merekat rapat pada ujung tanpa interaksi kimia dengan pasta (bahan aktif, pelarut, atau air dalam formulasi dapat menyerang beberapa jenis plastik).
- Penandaan dan orientasi. Jika tutup atau ujungnya memiliki tanda cetak, saluran tersebut mungkin memerlukan stasiun penglihatan untuk memastikan orientasi sebelum ditutup.
Detail-detail ini bukan hanya pertanyaan pengadaan. Ini adalah masukan yang menentukan apakah stasiun penutup merupakan alat sekali pakai atau alat multi-format, dan apakah stasiun visi merupakan bagian dari lini produksi.
Pasokan Piston dan Plunger
Bagaimana piston dan pendorong sampai ke lokasi merupakan pertanyaan yang menentukan apakah lini tersebut adalah lini pengisian dan penutupan atau lini pengisian, pemasangan piston, dan penutupan. Pembeli harus mengkonfirmasi, sesuai format:
- piston: Dipasang terlebih dahulu di ujung laras, dikemas terpisah dalam kantong, atau dirakit terlebih dahulu dengan batang pendorong. Pemasangan terlebih dahulu menutup jalur pengisian belakang; pengemasan terpisah memaksa pengisian belakang dengan stasiun pemasangan.
- Batang pendorong: Termasuk, dijual terpisah, atau dihilangkan untuk kartrid yang kompatibel dengan senjata. Batang tersebut memengaruhi orientasi dan urutan perakitan, bukan jalur pengisian.
- Ukuran lubang piston dibandingkan dengan diameter dalam silinder: Segel tersebut bergantung pada kesesuaian yang berada dalam batas toleransi. Kesesuaian yang longgar akan menyebabkan kebocoran; kesesuaian yang terlalu ketat akan menghambat pemasangan.
- Penyimpanan dan masa simpan piston yang sudah terpasang: Penyimpanan yang lama dapat menyebabkan deformasi pada elastomer; jalur produksi mungkin perlu menerima piston yang telah berada di dalam tabung selama berminggu-minggu.
Jawaban-jawaban ini menentukan apakah jalur produksi dibangun dengan pengisian dari depan atau belakang, dan apakah penyisipan piston dan ventilasi merupakan bagian dari konfigurasi. Hal-hal ini biasanya yang paling sering dibiarkan tidak jelas pada tahap permintaan informasi.
Kondisi Pengemasan dan Pemberian Pakan Massal
Lini produksi yang memproses barel dalam baki tidak akan memproses barel dalam kantong curah tanpa solusi hulu. Pengemasan curah dari pemasok kemasan merupakan masukan lini produksi, bukan detail logistik.
- Bentuk curah: Disusun dalam nampan, secara acak dalam kantong, dalam kemasan blister, dalam kemasan selubung. Pengemasan curah acak memerlukan stasiun penyortiran dan penataan; tong yang dikemas dalam nampan dapat langsung dimasukkan.
- Jumlah per kemasan dan ukuran kemasan: mengatur buffer hulu dan irama peralihan.
- Beban partikulat atau statis: Beberapa barel membawa muatan statis yang mengganggu pemisahan; beberapa kemasan curah merusak bagian bawah barel. Jalur produksi harus dirancang untuk menangani skenario terburuk dalam pasokan aktual pembeli.
- Kondisi penyimpanan: Jika kemasan disimpan dalam kondisi dingin, kondensasi pada saluran dapat mengubah nosel pengisian dan dudukan penutup; pembeli mungkin memerlukan langkah pra-kondisi.
Inilah kondisi yang menentukan apakah bagian depan jalur produksi sederhana (pengumpanan baki) atau mencakup pemisahan, orientasi, dan pra-pengkondisian.
Kompatibilitas Material dan Bahan Aktif
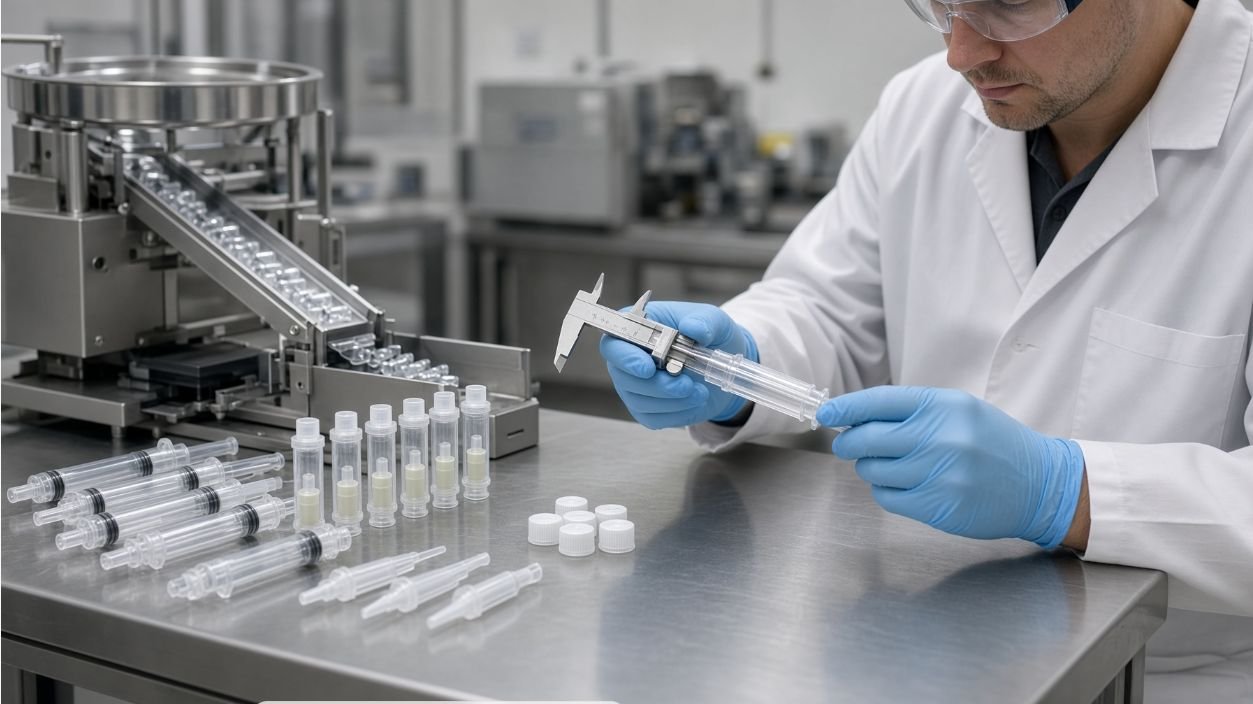
Bahan aktif dalam umpan gel tidak inert terhadap setiap plastik. Formulasi berbasis indoxacarb, misalnya, umum digunakan dalam umpan gel kecoa; pemasok kemasan harus diminta untuk mengkonfirmasi bahwa bahan tabung, piston, dan penutup kompatibel dengan bahan aktif dan matriks selama masa simpan yang diklaim. Pembeli juga harus mengkonfirmasi bahwa residu silikon atau bahan pelepas cetakan dari pembuatan tabung tidak mengganggu kinerja penarik umpan. Pernyataan kompatibilitas material, dengan referensi pada bahan aktif dan matriks, harus ada dalam berkas pemasok.
Paket Gambar dan Toleransi: Apa yang Harus Diminta
Paket gambar dan toleransi pemasok kemasan adalah dokumen yang digunakan oleh pemasok lini produksi. Paket yang bermanfaat meliputi:
- Gambar jarum suntik yang telah dirakit beserta setiap komponennya (tabung, piston, pendorong, ujung, tutup).
- Dimensi-dimensi penting beserta toleransi yang disebutkan, dalam satu tabel.
- Catatan mengenai dimensi mana yang diperiksa dan mana yang merupakan dimensi referensi.
- Spesifikasi material beserta catatan kepatuhan peraturan atau industri yang relevan (misalnya, kontak dengan makanan, pernyataan daur ulang jika relevan).
- Kondisi penyimpanan dan masa simpan komponen serta jarum suntik yang telah dirakit.
- Sebagai titik kontak untuk pertanyaan-pertanyaan teknis selama proyek jalur produksi.
Paket yang tiba tanpa toleransi, atau hanya dengan toleransi pada sebagian dimensi, bukanlah spesifikasi. Pembeli harus meminta pemasok paket untuk melengkapi item yang hilang sebelum lini produksi dikonfigurasi.
Risiko dan Kesalahan Umum
- Memperlakukan kemasan sebagai komoditas. Dua tabung dari pemasok berbeda, keduanya disebut sebagai "jarum suntik 30 g," dapat berbeda dalam dimensi dan kondisi pasokan sehingga memerlukan konfigurasi saluran yang berbeda.
- Meminta sampel tetapi tidak meminta gambarnya. Sampel menunjukkan seperti apa tampilan kemasannya; gambar menentukan apa yang harus diterima oleh lini produksi. Lini produksi yang dirancang hanya berdasarkan sampel berukuran untuk satu lot, bukan berdasarkan spesifikasi.
- Memastikan dimensi tanpa toleransi. Dimensi tanpa toleransi hanyalah sampel, bukan spesifikasi.
- Mengabaikan pengemasan massal. Suatu sistem yang mengasumsikan bahwa pengumpanan baki tidak berguna jika pasokan datang dalam karung besar, dan sebaliknya.
- Melewatkan kompatibilitas material. Kemasan yang berinteraksi dengan bahan aktif adalah masalah kualitas yang akan segera terjadi, bukan masalah pengisian.
Bagaimana King Pack Mendukung Aplikasi Ini
King Pack Machinery (Wuxi King-Pack / Wuxi Jingpai Machinery Co., Ltd., didirikan tahun 2009, dengan tim teknis inti yang memiliki pengalaman industri lebih dari 20 tahun) memperlakukan kemasan sebagai input pertama, bukan yang terakhir. Dukungan yang relevan bagi pembeli yang memilih jarum suntik umpan gel untuk lini otomatis adalah:
- Peninjauan paket berdasarkan URS aplikasi. Meninjau gambar barel, piston, penutup, dan kemasan massal dibandingkan dengan apa yang dapat diterima oleh jalur otomatis, dengan daftar tertulis item untuk dikonfirmasi dengan pemasok kemasan.
- Pengujian berbasis sampel. Memverifikasi bahwa sampel sebenarnya, dengan pasta yang sebenarnya, melewati jalur yang telah dikonfigurasi sebelum jalur tersebut diproses.
- Toleransi dan umpan balik status pasokan. Menerjemahkan gambar dan tabel toleransi pemasok kemasan ke dalam persyaratan stasiun demi stasiun di lini produksi.
- Dokumentasi dan pelatihan. Seperangkat dokumentasi yang dapat digunakan kembali oleh tim teknik dan operasional pembeli ketika format kemasan baru ditambahkan.
King Pack tidak mengklaim mesin umpan gel khusus yang terverifikasi dari katalog standar. Konfigurasi dikembangkan berdasarkan kemasan dan pasta yang sebenarnya disediakan oleh pembeli. Itulah perbedaan antara penawaran harga untuk sebuah mesin dan proposal untuk lini produksi yang berfungsi.
Kesimpulan
Jarum suntik umpan gel yang terisi dengan baik di laboratorium dapat gagal pada jalur otomatis jika kemasannya tidak dirancang untuk otomatisasi. Pembeli yang mengumpulkan geometri, toleransi, antarmuka ujung dan penutup, kondisi pasokan piston dan pendorong, pengemasan massal, dan kompatibilitas material—dan yang mendapatkannya dalam bentuk gambar, bukan sampel—menyelamatkan proyek dari perancangan ulang. Kemasan adalah spesifikasinya; jalur produksi mengikutinya.
Merencanakan lini pengisian jarum suntik umpan gel? Kirimkan gambar tabung, piston, pendorong, ujung, dan tutup beserta toleransinya, informasi pengemasan massal Anda, dan data produk Anda, lalu mintalah tinjauan paket berdasarkan URS aplikasi.
